Czy zakład produkcyjny WPC spowoduje zanieczyszczenie środowiska?
Raport z oceny oddziaływania na środowisko zakładu produkcyjnego WPC
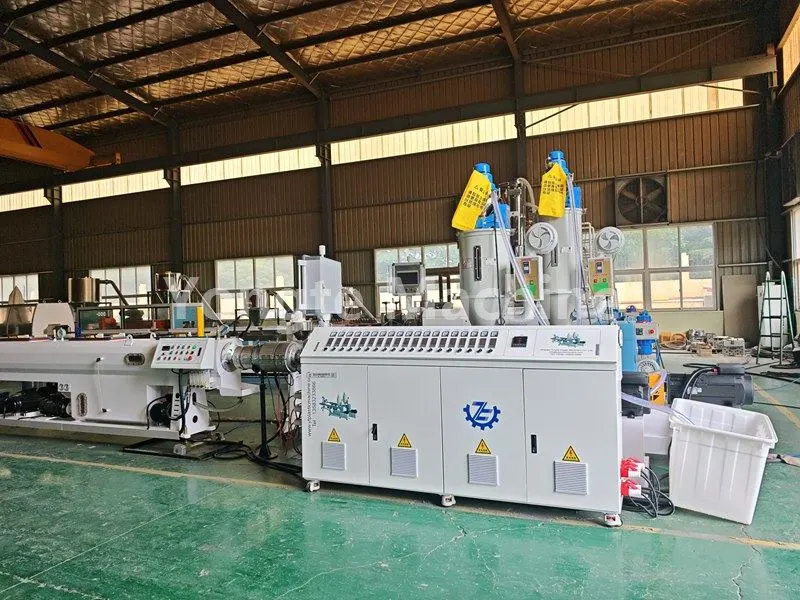
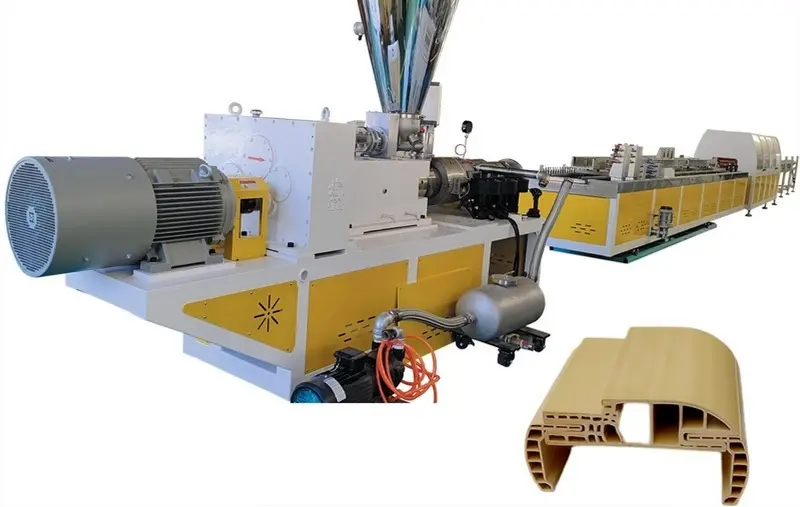
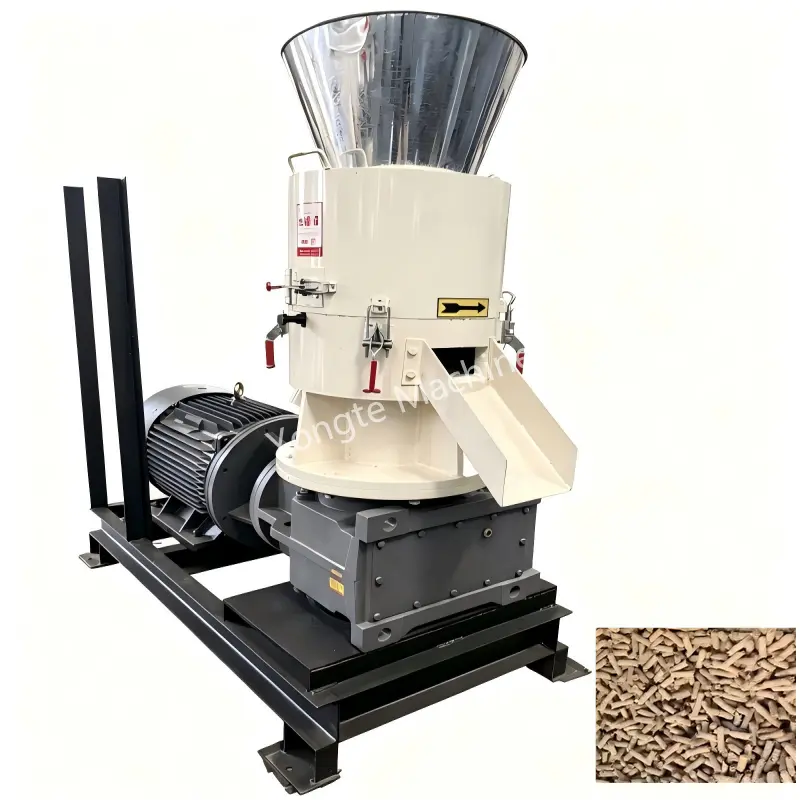
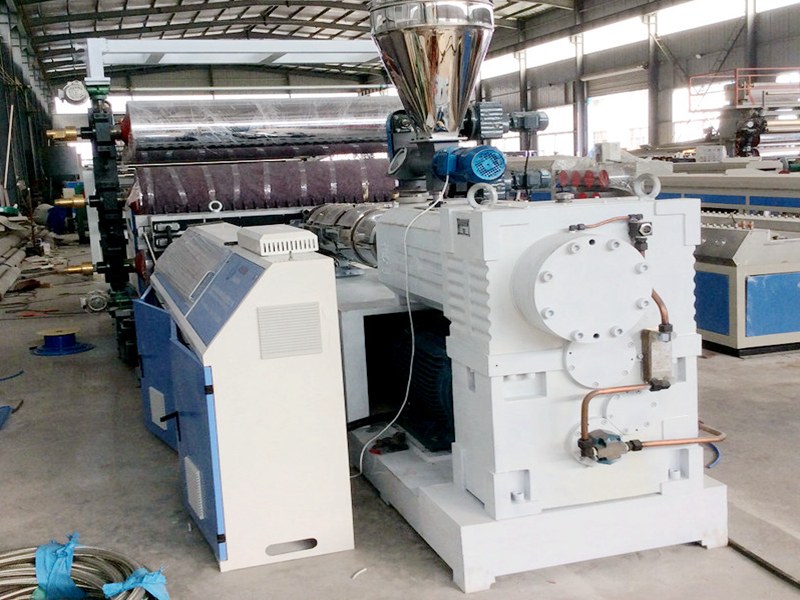
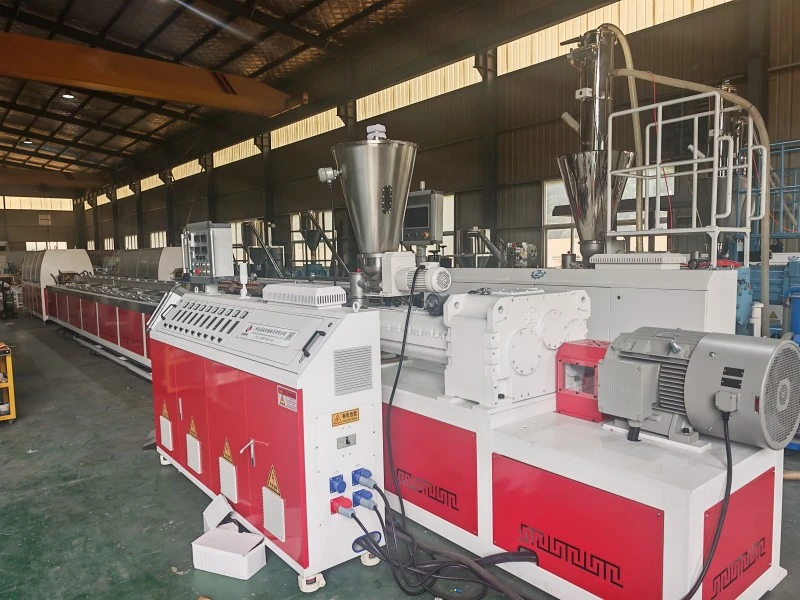
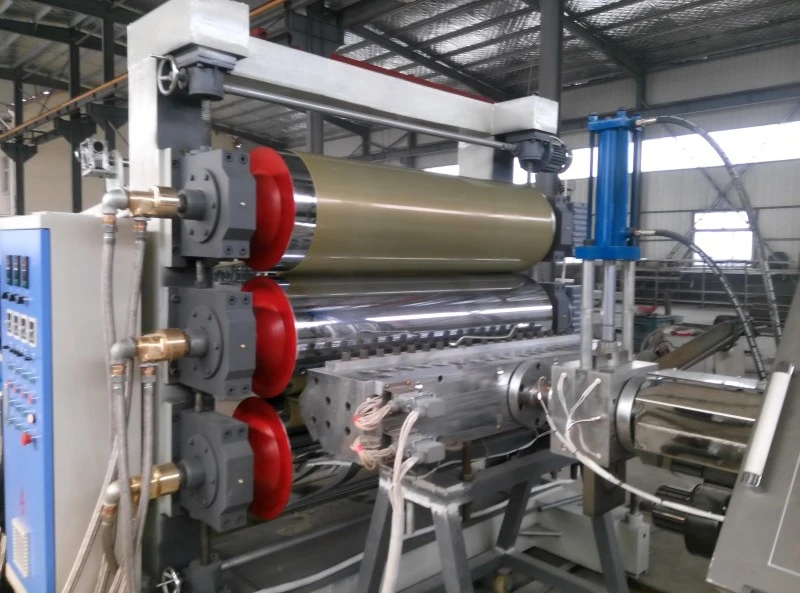
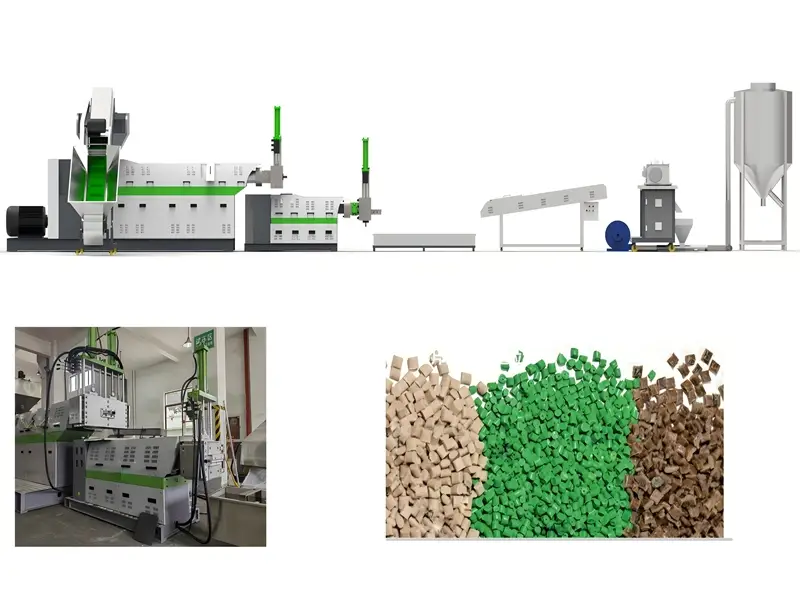
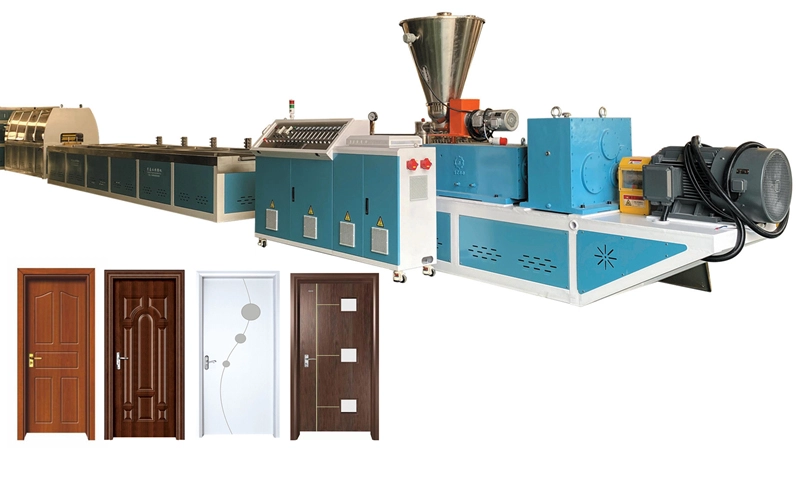
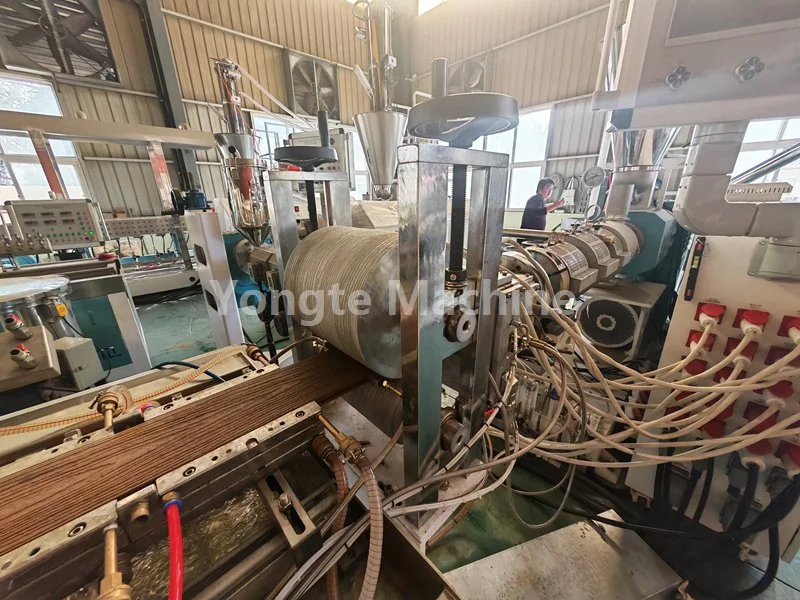
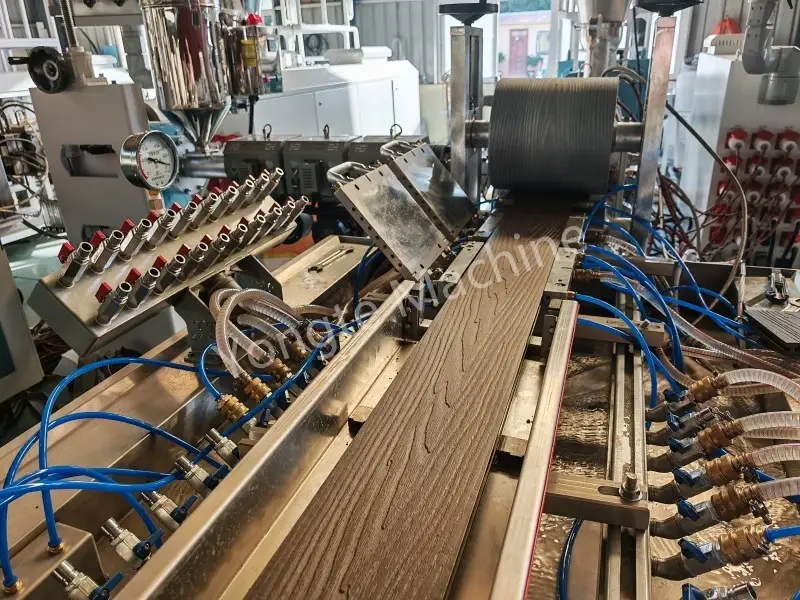
Zakład produkcyjny Yongte WPC (linia do produkcji kompozytów drzewno-plastikowych) to specjalistyczny kompletny zestaw urządzeń produkcyjnych przeznaczony do przetwarzania odpadów tworzyw sztucznych i odpadów włókien drzewnych na produkty drewniano-plastikowe. Można go dostosować tak, aby spełniał wymagania produkcyjne wyrobów z drewna i tworzyw sztucznych przy różnych zdolnościach produkcyjnych i specyfikacjach produktu, obejmując cały proces przetwarzania – od wstępnej obróbki odpadów tworzyw sztucznych i drewna, po mieszanie i granulację materiałów, formowanie poprzez wytłaczanie i polerowanie po obróbce – umożliwiając w ten sposób przedsiębiorstwom produkcyjnym ponowne wykorzystanie odpadów tworzyw sztucznych w oparciu o zasoby. Czy projekt stwarza ryzyko zanieczyszczenia środowiska? To pytanie wymaga szczegółowej analizy opartej na etapach produkcji i emisji projektu, a także odpowiednich środkach zapobiegania zanieczyszczeniom i kontroli. Z punktu widzenia procesu produkcyjnego każdy etap – w tym wstępna obróbka surowca, granulacja i wytłaczanie – może w różnym stopniu generować gazy odlotowe, ścieki, hałas i odpady stałe. Jeśli wykonawca projektu zainstaluje odpowiednie urządzenia do kontroli zanieczyszczeń i wdroży ustandaryzowane praktyki zarządzania operacyjnego, wszystkie rodzaje substancji zanieczyszczających będą mogły zostać uwolnione zgodnie z normami regulacyjnymi i nie wystąpią żadne znaczące niekorzystne skutki dla otaczającego środowiska. I odwrotnie, jeżeli nie zostaną wdrożone skuteczne środki zapobiegania zanieczyszczeniom, prowadzące do emisji niezorganizowanych na różnych etapach, przedsięwzięcie może spowodować określone stopnie zanieczyszczenia środowiska atmosferycznego, wodnego i akustycznego.
1. Przegląd projektu i rozwiązanie produktowe
1.1 Rodzaje produktów i scenariusze zastosowań
Projekt ten obejmuje produkcję wyrobów z kompozytów polietylenowo-drewnianych (PE-WPC), obejmujących przede wszystkim szereg serii produktów, takich jak podłogi zewnętrzne, balustrady krajobrazowe, profile chodników, wewnętrzne panele ścienne i palety opakowaniowe. Produkty te wykorzystują polietylen o dużej gęstości (HDPE) jako matrycę, włókna roślinne rolnicze i leśne jako matrycę wypełniającą oraz zawierają przyjazne dla środowiska dodatki funkcjonalne do modyfikacji. Sklasyfikowane jako produkty ekologicznych materiałów budowlanych, które wykorzystują wszechstronne wykorzystanie zasobów, są szeroko stosowane w ogrodnictwie krajobrazowym, projektach inżynierii miejskiej, dekoracji wnętrz mieszkalnych i opakowaniach logistycznych.
W projekcie zastosowano dojrzałe technologie produkcyjne przy kontrolowanym poziomie zanieczyszczeń; jego proces produkcyjny nie obejmuje żadnych reakcji chemicznych i polega wyłącznie na fizycznym mieszaniu, wytłaczaniu ze stapianiem i przetwarzaniu poprzez formowanie, co klasyfikuje go jako projekt produkcji przemysłu lekkiego w kategorii formowania fizycznego.
1.2 Skład i dozowanie surowców
Surowce do tego produktu składają się z trzech komponentów: HDPE (pierwotny + z recyklingu), włókien roślinnych i przyjaznych dla środowiska dodatków funkcjonalnych. Wszystkie surowce i materiały pomocnicze są wolne od substancji toksycznych i niebezpiecznych, w tym formaldehydu, azbestu, metali ciężkich i trwałych zanieczyszczeń organicznych. Skład i proporcje (wagowe) tych surowców i materiałów pomocniczych są następujące:
|
Część |
Zakres proporcji mieszania |
wyjaśnić |
|
HDPE (pierwotny + granulat PE z recyklingu) |
40% ~ 60% |
surowcem są odpady HDPE (np. plastikowe beczki, palety), które zostały poddane oczyszczeniu i usunięciu zanieczyszczeń; odpady medyczne i odpady niebezpieczne z tworzyw sztucznych są zabronione. |
|
Proszek drzewny / Proszek bambusowy / Proszek z łusek ryżowych |
30% ~ 50% |
40-80 mesh, suszone, wilgotność ≤ 3%, produkty uboczne rolnictwa i leśnictwa |
|
Dodatki |
2% ~ 8% |
Środek sprzęgający, wosk PE, kwas stearynowy, przeciwutleniacz, stabilizator UV, barwnik, środek przeciw pleśni; nie zawiera metali ciężkich, azbestu i formaldehydu |
1.3 Wymagania dotyczące kontroli materiałów pochodzących z recyklingu
Wykorzystane w tym projekcie przetworzone granulaty HDPE pochodzą wyłącznie od licencjonowanych przedsiębiorstw specjalizujących się w materiałach pochodzących z recyklingu. Przed pobraniem materiału wdrażany jest rygorystyczny protokół kontroli: weryfikacja kwalifikacji dostawcy i raportów z testów partii, a następnie separacja magnetyczna w celu usunięcia żelaza, przesiewanie w celu usunięcia zanieczyszczeń i płukanie wtórne – zapewniające całkowite usunięcie piasku, zanieczyszczeń metalicznych i zanieczyszczeń resztkowych. Przedsiębiorstwo prowadzi kompleksową dokumentację obejmującą zaopatrzenie, magazynowanie, utylizację i identyfikowalność materiałów pochodzących z recyklingu, a także przechowuje raporty z testów dla każdej partii surowców. Protokół ten zapobiega wykorzystaniu w produkcji niespełniających wymagań odpadów tworzyw sztucznych, minimalizując w ten sposób ryzyko wprowadzenia zanieczyszczeń u źródła.
2. Analiza przebiegu procesu produkcyjnego i etapów generujących zanieczyszczenia
2.1 Kompletny przebieg procesu produkcyjnego
Wstępna obróbka surowca → Mieszanie → Szybkie mieszanie termiczne → Granulowanie kompozytu drewno-plastik → Wytłaczanie, topienie i plastyfikacja → Kształtowanie formy → Cykliczne chłodzenie próżniowe → Trakcja i prostowanie → Cięcie na stałą długość → Szlifowanie i polerowanie → Kontrola gotowego produktu → Magazynowanie gotowego produktu
Uwaga dodatkowa: Wszystkie pozostałości po cięciu projektowym i produkty gotowe niezgodne z wymaganiami są całkowicie kruszone za pomocą sprzętu kruszącego, a następnie poddawane recyklingowi w procesie dozowania. W zakładzie 100% tych materiałów jest cyklicznie ponownie wykorzystywane, bez odprowadzania odpadów na zewnątrz, co skutkuje wyjątkowo wysokim stopniem wykorzystania zasobów.
2.2 Opis procesu i analiza zanieczyszczeń na każdym etapie
2.2.1 Proces wstępnej obróbki surowców
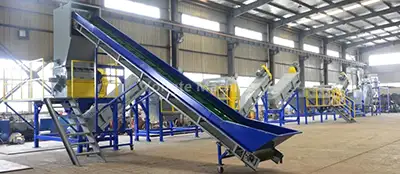
Odpady drzewne są kruszone i mielone na proszek włóknisty;
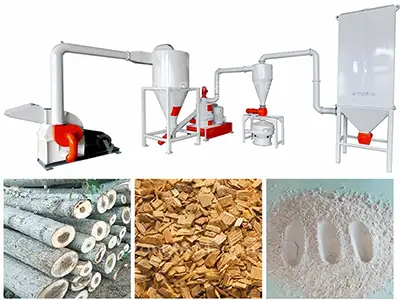
wszystkie przetworzone granulaty HDPE pochodzą od licencjonowanych przedsiębiorstw posiadających odpowiednie kwalifikacje w zakresie obsługi zasobów odnawialnych. Do substancji zanieczyszczających powstających w procesie zalicza się pył drzewny (rozproszony/kontrolowany), hałas podczas pracy sprzętu oraz niewielką ilość stałych zanieczyszczeń odpadowych pochodzących z przesiewania.
2.2.2 Proces przygotowania i mieszania składników
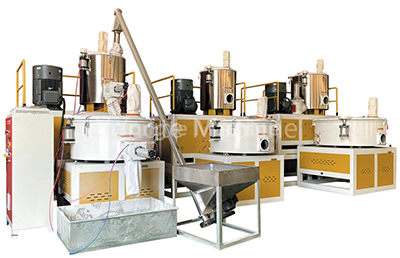
Dokładnie odmierz surowce zgodnie z recepturą, a następnie wykonaj operacje podawania i mieszania; szybkie mieszanie termiczne wykorzystuje ogrzewanie przez tarcie własne, aby zapewnić równomierne mieszanie dodatków z surowcami. Do zanieczyszczeń powstających w tym procesie zaliczają się: śladowe ilości pyłu podczas podawania, śladowe ilości węglowodorów niemetanowych ogółem podczas mieszania oraz hałas urządzeń.
2.2.3 Granulacja kompozytu drewno-plastik
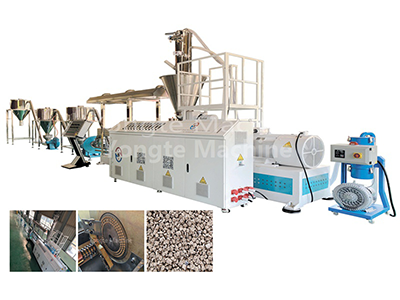
Wstępnie obrobiona i równomiernie wymieszana mieszanina drewna i tworzywa sztucznego jest podawana do granulatora dwuślimakowego, gdzie przechodzi szereg etapów produkcyjnych – ogrzewanie, topienie, mieszanie, wytłaczanie, chłodzenie powietrzem i kruszenie – w celu wytworzenia równomiernie rozproszonych specjalistycznych granulatów drewna i tworzyw sztucznych, zapewniając w ten sposób kwalifikowany surowiec do kolejnego etapu wytłaczania. W tym procesie temperatura jest kontrolowana poniżej temperatury rozkładu polietylenu; zachodzi jedynie fizyczne topienie i plastyfikacja, bez zachodzących reakcji chemicznych. Głównymi źródłami emisji na tym etapie są: śladowe ilości pyłu z podawania materiału, śladowe ilości węglowodorów niemetanowych powstające podczas fazy nagrzewania i topienia granulatora oraz hałas mechaniczny powstający podczas pracy urządzeń. Cały proces odbywa się w warunkach układu zamkniętego, w którym z króćców zasilających i odprowadzających wydostają się jedynie niewielkie ilości pary wodnej; zainstalowany jest dedykowany system zbierania gazu, który wychwytuje i oczyszcza ulatniającą się parę wodną.
2.2.4 Proces formowania przez wytłaczanie
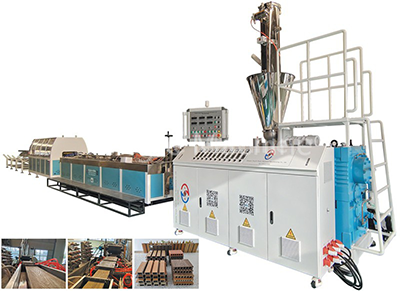
Materiał mieszaniny podawany jest do wytłaczarki, gdzie ulega niskotemperaturowemu topieniu i plastyfikacji (w temperaturze 160–190°C) nie poddając się reakcjom pirolizy. Następnie jest wytłaczany przez specjalnie zaprojektowaną matrycę, chłodzony i kształtowany za pomocą systemu obiegu wody, a następnie poddawany ciągnieniu i cięciu w celu wytworzenia półfabrykatów profili spełniających określone wymagania dotyczące kompozytu. Powstałe wióry po cięciu są zbierane w zamkniętym systemie próżniowym i mogą być bezpośrednio poddane recyklingowi w celu wytworzenia produktów z drewna i tworzyw sztucznych. Temperatura w tym procesie jest kontrolowana poniżej temperatury rozkładu polietylenu; w ten sposób zachodzi jedynie fizyczne topienie i plastyfikacja, bez zachodzących reakcji chemicznych. W rezultacie jedynymi źródłami emisji są: śladowe ilości wszystkich węglowodorów niemetanowych powstałych w wyniku termicznego uwalniania dodatków na etapie topienia przez wytłaczanie; znikomy zrzut ścieków z układu chłodzenia obiegiem wody, ograniczony jedynie do niewielkich strat na skutek parowania; oraz hałas mechaniczny generowany podczas pracy sprzętu.
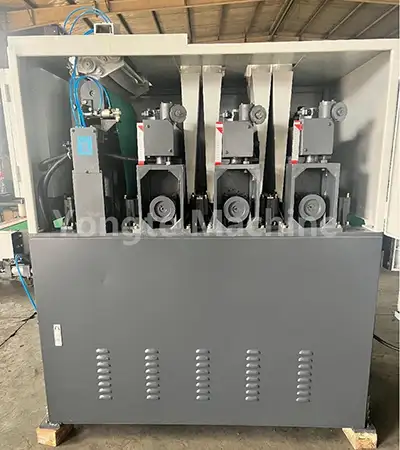
2.2.5 Proces polerowania
Powierzchnie formowanych profili są szlifowane i polerowane w celu udoskonalenia wyglądu produktu; powstałe wióry szlifierskie są zbierane przez szczelny odkurzacz i można je bezpośrednio poddać recyklingowi w celu wytworzenia kompozytów drewno-tworzywo sztuczne. Do zanieczyszczeń powstających w trakcie tego procesu zaliczają się: niewielka ilość pyłu z kompozytów drewniano-plastikowych, hałas urządzeń oraz resztki obróbki (wszystkie w całości podlegają recyklingowi i ponownemu wykorzystaniu).
2.2.6 Kontrola procesu pakowania
Prowadzone są kontrole wyglądu, wymiarów i wydajności gotowych produktów; produkty zgodne są pakowane i przechowywane, natomiast produkty niezgodne są równomiernie kruszone w celu ponownego użycia. Proces ten praktycznie nie generuje żadnych substancji zanieczyszczających.
3. Podsumowanie całego procesu powstawania zanieczyszczeń
3.1 Zanieczyszczenia gazów spalinowych
G1: Cząstki stałe (pył) powstające podczas przygotowania materiału, wstępnej obróbki surowców i procesów mielenia;
G2: Całkowita liczba węglowodorów niemetanowych (LZO) powstałych w procesie formowania przez wytłaczanie;
G3: Śladowe ilości pary wodnej i śladowe ilości organicznych gazów odlotowych na etapie przetwarzania kompozytu drewno-plastik.
3.2 Zanieczyszczenia ścieków
W1: Woda chłodząca z recyrkulacją próżniową do kształtowania poprzez wytłaczanie (głównie z powodu utraty parowania; tylko niewielka część jest okresowo wymieniana i odprowadzana);
W2: Ścieki do czyszczenia posadzek warsztatowych;
W3: Ścieki bytowe od pracowników. Ścieki przemysłowe nie zawierają metali ciężkich ani wysokich stężeń zanieczyszczeń organicznych, a jakość wody jest prosta.
3.3 Zanieczyszczenia hałasem
Składa się on przede wszystkim z hałasu mechanicznego generowanego przez pracę urządzeń, takich jak młyny do proszków drzewnych, mieszalniki szybkoobrotowe, granulatory kompozytów, wytłaczarki, maszyny do cięcia, szlifierki, kruszarki, wentylatory i pompy wodne.
3.4 odpady stałe
Ogólne odpady stałe: zanieczyszczenia z przesiewania surowców, worki do zbierania pyłu odpadowego;
Niebezpieczne odpady stałe: zużyty olej silnikowy powstający podczas konserwacji sprzętu i zużyty węgiel aktywny z oczyszczania gazów odlotowych;
Odpady z gospodarstw domowych: codzienne odpady z gospodarstw domowych wytwarzane przez pracowników;
Cały złom produkcyjny i produkty niezgodne są w całości poddawane recyklingowi w zakładzie, a żadne stałe odpady przemysłowe nie są odprowadzane na zewnątrz.
4. Bilans materiałowy i rachunkowość zanieczyszczeń
4.1 Kluczowe punkty równowagi materiałowej
Cały proces produkcyjny w ramach tego projektu składa się wyłącznie z obróbki fizycznej, która nie powoduje strat materialnych ani odpadów. Wsad surowca jest równy uzyskowi produktu gotowego plus znikoma strata gazów odlotowych plus strata zanieczyszczeń stałych; wszystkie ścinki są w 100% poddawane recyklingowi, co pozwala osiągnąć kompleksowy stopień wykorzystania materiału na poziomie ≥99% i wykazać wysoki poziom czystej wydajności produkcyjnej.
4.2 Charakterystyka wytwarzania i emisji zanieczyszczeń
1. Gazy odlotowe: Źródła emisji pyłów są bardzo stężone; można je skutecznie oczyszczać poprzez zamkniętą zbiórkę połączoną z filtracją workową. LZO produkowane są w niskich stężeniach, bez emisji nieprzyjemnych zapachów lub substancji toksycznych/niebezpiecznych; po oczyszczeniu poprzez adsorpcję na węglu aktywnym lub utlenianie katalityczne można je stabilnie odprowadzać zgodnie z normami regulacyjnymi.
2. Ścieki: Ścieki produkcyjne mają małe natężenie przepływu, prosty skład i wysoki stopień recyklingu; nie ma ciągłego odprowadzania ścieków. Ścieki bytowe przed podłączeniem do sieci kanalizacji miejskiej poddawane są wstępnemu oczyszczaniu.
3. Hałas: Źródła hałasu są skoncentrowane w warsztacie; po zastosowaniu izolacji akustycznej budynków, redukcji drgań urządzeń i tłumienia odległościowego poziom hałasu na granicy zakładu odpowiada normom emisyjnym.
4. Odpady stałe: wszystkie odpady stałe są sortowane, zbierane i usuwane zgodnie z normami regulacyjnymi; odpady niebezpieczne podlegają pełnej ewidencji procesowej i są utylizowane przez uprawnione, licencjonowane podmioty, zapewniając brak ryzyka nieuprawnionego odprowadzania lub niewłaściwego unieszkodliwiania odpadów stałych.
5. Wnioski i zalecenia
5.1 Wnioski z oceny oddziaływania na środowisko
Projekt ten jest zgodny z krajowymi politykami przemysłowymi; wybór lokalizacji jest zgodny z planowaniem regionalnym; po wdrożeniu różnych środków zapobiegania zanieczyszczeniom i ich kontroli zaproponowanych w niniejszym raporcie emisje wszystkich rodzajów zanieczyszczeń będą stale spełniać obowiązujące normy; ryzyko dla środowiska pozostaje pod kontrolą; oraz z punktu widzenia ochrony środowiska projekt jest wykonalny.
5.2 Zalecenia
1. Pozyskiwanie surowców PE pochodzących z recyklingu jest ściśle kontrolowane; Protokoły z badań surowców są prowadzone na bieżąco, a wykorzystywanie w zakładzie odpadów tworzyw sztucznych niespełniających wymagań jest surowo zabronione.
2. Popraw hermetyczne uszczelnienie warsztatów wytłaczania i mieszania, aby zapewnić efektywne gromadzenie gazów spalinowych i regularnie wymieniaj węgiel aktywny.
3. Prowadzić regularny monitoring środowiska i utrzymywać aktualną dokumentację ochrony środowiska;
4. Twierdzenia i deklaracje środowiskowe produktu muszą być spójne z raportami z testów stron trzecich; fałszywe twierdzenia dotyczące ochrony środowiska są surowo zabronione.
Powiązane wiadomości
- Zalety gumowych rur irygacyjnych w porównaniu z tradycyjnymi rurami irygacyjnymi
- Czy Yongte może świadczyć usługę projektu „pod klucz” dla fabryki tarasów WPC?
- Maszyna do tarcicy z litego plastiku pochodzącego z recyklingu o wymiarach 200 x 50 mm została pomyślnie przetestowana
- Maszyna do produkcji kolumn Yongte WPC ze współwytłaczaniem została pomyślnie przetestowana
- W jaki sposób można wykorzystać odpady folii z tworzyw sztucznych do produkcji produktów z kompozytu drewna i plastiku (WPC)?
- Ustawienie temperatury maszyny do wytłaczania WPC
Zostaw mi wiadomość