Demontaż i montaż równoległej podwójnej śruby do maszyny do granulowania WPC
SH75 Równolegle Instrukcja demontażu i montażu podwójnej śruby
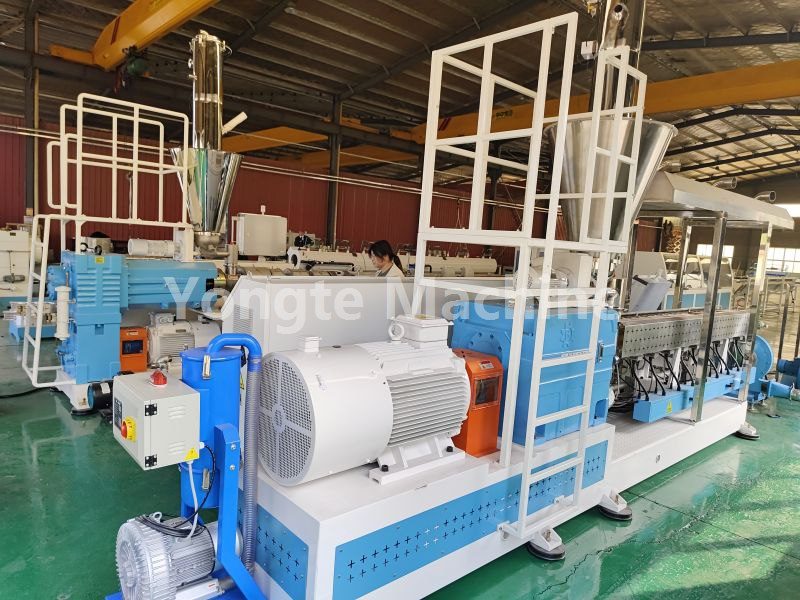
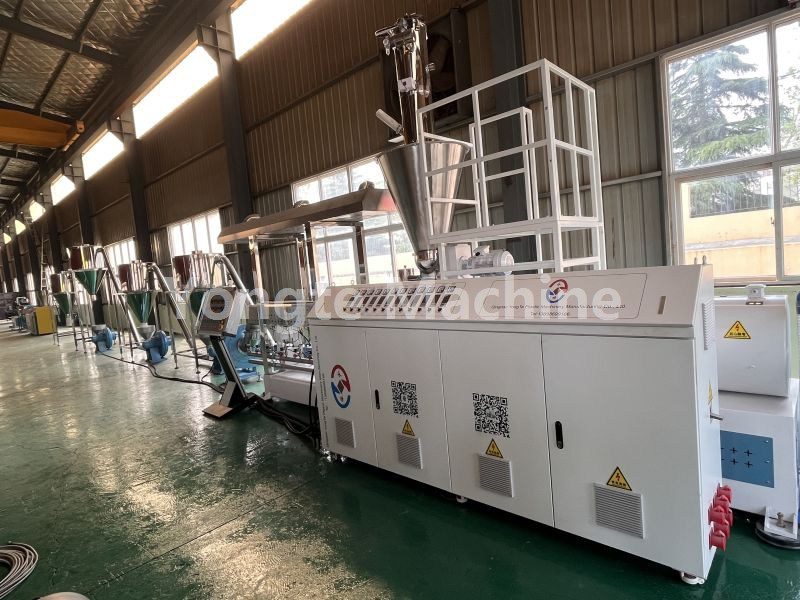
Jeśli podczas pracy granulatora WPC wymagana jest konserwacja ze względu na zużycie zespołu ślimaka i cylindra, użytkownik powinien zdemontować i ponownie złożyć te elementy. Procedury demontażu i montażu modułowej płaskiej maszyny dwuślimakowej SH75 muszą być przeprowadzane ściśle według zalecanych procedur operacyjnych; Cały personel zaangażowany w te operacje powinien wcześniej zapoznać się ze specyfikacjami operacyjnymi i podjąć odpowiednie środki ochronne, aby zapobiec wypadkom związanym z bezpieczeństwem lub uszkodzeniu sprzętu w wyniku nieprawidłowej obsługi. Instrukcja demontażu i montażu płaskiej maszyny dwuślimakowej dostarczona przez zespół inżynierów Yongte ma wyłącznie charakter odniesienia dla operatorów.
Dotyczy: Yongte WPC Pelletizing SH75 Równoległa wytłaczarka dwuślimakowa – równoległe, dwuślimakowe elementy w kształcie bloków konstrukcyjnych (bloki transportowe, bloki ugniatające, bloki ścinające). Komponenty te muszą być używane parami, przy czym lewa i prawa śruba są odpowiednio ustawione w fazie, aby zapewnić prawidłową zależność fazową pomiędzy dwiema śrubami podczas montażu, zapobiegając w ten sposób zakłóceniom komponentów lub nieprawidłowemu działaniu sprzętu spowodowanemu odchyleniem fazy.
Przed rozpoczęciem jakiejkolwiek operacji należy ściśle przestrzegać procedury LOTO (Lockout/Tagout): wszystkie źródła zasilania muszą zostać odłączone i należy sprawdzić, czy urządzenie zostało całkowicie wyłączone, aby zapobiec obrażeniom ciała lub uszkodzeniu sprzętu spowodowanego przypadkowym uruchomieniem.
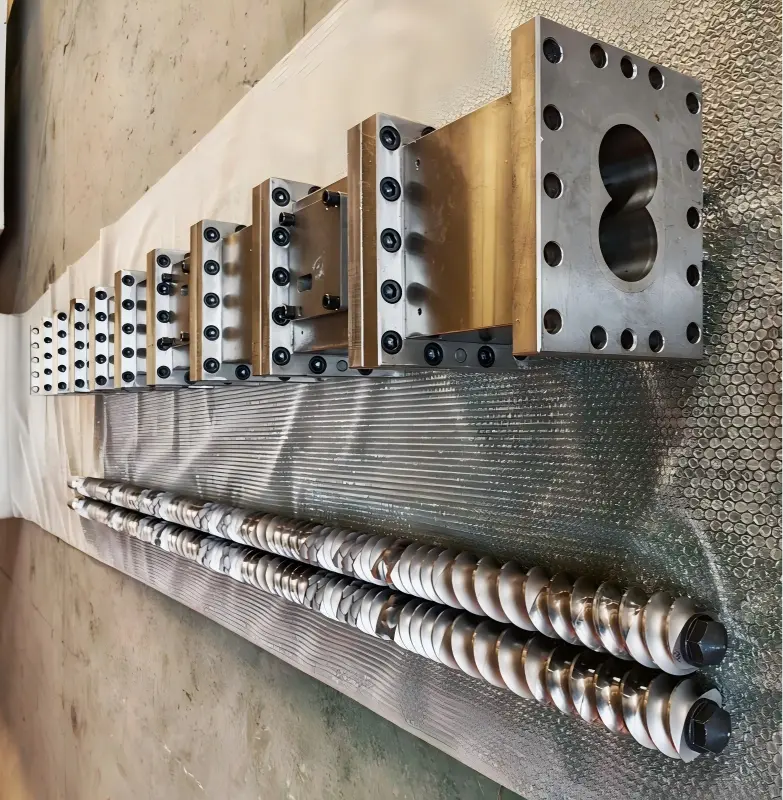
1. Przygotowanie
1. Narzędzia i materiały eksploatacyjne
· Specjalne narzędzie do wyciągania śrub, ściągacz/prasa hydrauliczna, pręt miedziany, łopata miedziana, szczotka z drutu miedzianego, młotek drewniany (bezpośrednie uderzanie młotkiem stalowym w powierzchnię roboczą bloku gwintowanego jest zabronione)
· Klucz dynamometryczny, klucz imbusowy, smar zapobiegający przywieraniu do wysokich temperatur (smar wysokotemperaturowy z dwusiarczkiem molibdenu), marker, rękawice odporne na wysokie temperatury, czysty drewniany klocek/podkładka gumowa
· Środek czyszczący, sprężone powietrze, okulary ochronne
2. Wyłączenie przed operacją (przed wyjęciem ślimaka z lufy)
1. Przed wyłączeniem maszyny należy ją dokładnie oczyścić środkiem czyszczącym i spróbować spuścić cały materiał ze zbiornika.
2. Ochłodzić do bezpiecznej temperatury; odłączyć zasilanie, umieścić znak ostrzegawczy i zamknąć teren; wyłączyć systemy ogrzewania, karmienia i próżni.
3. Zdjąć matrycę głowicy maszyny, płytę z wieloma otworami, cewkę grzejną, termoparę, pokrywę próżniową i port zasilający.
4. Poluzować segmentowe śruby kołnierzowe na cylindrze śruby; przygotować się do wymontowania całego zespołu dwuślimakowego.
2, pełne wycofanie śruby (proces wstępny)
1. Odłączyć sprzęgło wyjściowe reduktora; oznaczyć fazę lewej i prawej śruby oraz wypustu (jest to niezwykle istotne, aby zapobiec uszkodzeniu komponentów w nieprawidłowej fazie montażu).
2. Urządzenie operacyjne/hydrauliczne: synchronizacja pozioma wycofywania dwóch śrub; upewnij się, że obie śruby pozostają równolegle zazębione – nie ciągnij ich na siłę w jedną stronę.
3. Umieść go na drewnianym klocku; trzymaj śrubę zawieszoną tak, aby nie miała bezpośredniego kontaktu z podłożem, co mogłoby spowodować uszkodzenie profilu gwintu.
4. Czyść materiały, gdy są jeszcze gorące: użyj miedzianej łopaty i miedzianej szczotki, aby usunąć węgliki; jeżeli materiał utknął pomiędzy gwintowanym blokiem a trzpieniem, przed demontażem zastosować miejscowe, równomierne ogrzewanie, aby zmiękczyć materiał; surowo zabrania się poddawania elementu intensywnemu, miejscowemu ogrzewaniu.
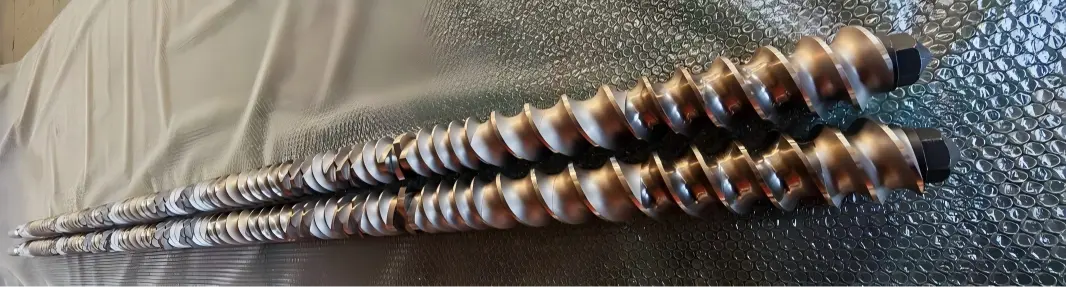
3, Procedura demontażu bloku gwintowanego (elementu) (demontaż sekwencyjnie od głowicy maszyny w kierunku końca przekładni redukcyjnej)
Kolejność: Przednia nakrętka zabezpieczająca → Promieniowy pierścień ustalający → Każdy zestaw elementów gwintowanych
1. Poluzować przednią nakrętkę zabezpieczającą (zwykle jest gwintowana wewnętrznie – nie odwracać kierunku gwintu); następnie zdejmij nakrętkę zabezpieczającą, podkładkę oporową i pierścień pozycjonujący.
2. Usuń bloki gwintowane grupa po grupie, a następnie usuń sparowane elementy śrubowe A/B z tej samej pozycji; oznaczyć markerem każdą grupę elementów – wskazując numer pozycji + bok (przód/tył) + orientację śruby (lewo/prawo); zrób zdjęcie, aby udokumentować diagram sekwencji montażu.
3. Blok gwintowany przyklejony do trzpienia: Do prasowania osiowego zastosować prasę hydrauliczną połączoną ze specjalistycznym oprzyrządowaniem, przy pomocy pręta miedzianego; surowo zabrania się uderzania lub podważania powierzchni gwintowanej pod kątem; surowo zabrania się także bezpośredniego podgrzewania powierzchni roboczej elementu za pomocą palnika acetylenowo-tlenowego.
4. Po całkowitym demontażu: oczyścić wypust sworznia rdzenia, zewnętrzną średnicę sworznia rdzenia i wewnętrzny rowek wielowypustu elementu; usunąć wszelkie nagromadzone osady węgla lub stwardniały materiał; sprawdź wielowypust pod kątem zużycia, pęknięć lub odprysków.
5. Kontrola komponentów: Sprawdź zużycie profili gwintów i powierzchni sprzęgających, a także wżery i pęknięcia; elementy wykazujące nadmierne zużycie należy natychmiast złomować; szlifowanie lub naprawa są zabronione; takich komponentów nie wolno ponownie ładować do maszyny.
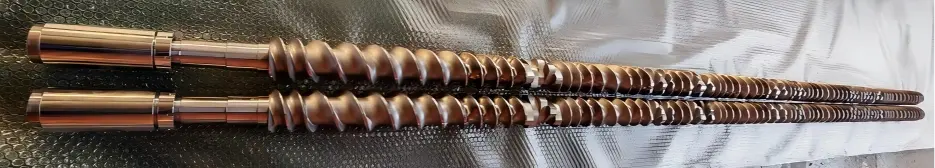
4, Zespół bloku gwintowanego (montaż w odwrotnej kolejności, zgodnie z oryginalnymi rysunkami lub oznaczeniami, od końca skrzyni biegów w kierunku końca głowicy maszyny)
1. Oczyścić wypust trzpienia rdzenia i wewnętrzny wypust elementu; nałóż cienką warstwę smaru zapobiegającego przywieraniu do wysokich temperatur (nie nakładaj grubej warstwy, aby zapobiec gromadzeniu się zwęglonego materiału podczas produkcji).
2. Zamontować bloki gwintowane sekwencyjnie zgodnie z kolejnością oznaczeń; zainstalować je parami, upewniając się, że fazy sprzęgania śrub A i B są wyrównane; upewnij się, że powierzchnie czołowe komponentu są ściśle dociśnięte do siebie bez luzu i że wielowypust jest całkowicie osadzony na swoim miejscu.
Blok transportowy, blok ugniatający i blok ścinający mają określoną orientację i nie wolno ich montować w odwrotnym kierunku; kierunek obrotu i kąt bloku ugniatającego muszą być ściśle zgodne z rysunkami technologicznymi.
Dla każdego zainstalowanego zestawu ręcznie obróć dwie śruby, aby zapewnić płynne połączenie bez zakleszczania i skrobania.
3. Zamontuj kolejno pierścień pozycjonujący i podkładkę oporową, a następnie dokręć przednią nakrętkę zabezpieczającą.
4. Dokręcić nakrętkę zabezpieczającą zadanym momentem (75 Nm; ogólnie należy zapoznać się z momentem zalecanym przez producenta; wstępne dokręcanie ukośne wykonać w 2–3 oddzielnych krokach – nie dokręcać wszystkiego na raz).
5. Po zakończeniu montażu ręcznie wyreguluj dwie śruby: zapewnij płynny, ciągły obrót bez zacinania się lub nietypowych dźwięków stukania; pomiędzy dwiema śrubami nie powinno występować tarcie metalu.
6. Weryfikacja: Porównaj z oryginalnymi zdjęciami montażu, aby sprawdzić kolejność, orientację i ilość komponentów.
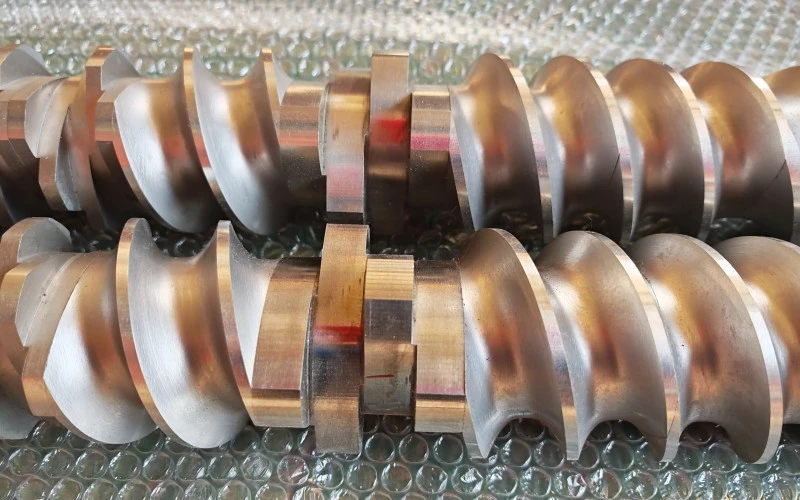
5. Ponowny montaż śrubowy lufy
1. Dokładnie wyczyść wnętrze lufy; upewnij się, że tuleja jest wolna od zwęglonego materiału i sprawdź tuleję pod kątem zużycia.
2. Dwie śruby pozostają zazębione w fazie stałej; przy synchronicznym wsunięciu lufy w poziomie, opór jest natychmiast wykrywany i nie należy eksploatować maszyny z nadmierną siłą.
3. Zamontować sprzęgło tylne, zrównać je z zaznaczoną wcześniej fazą wielowypustową i zabezpieczyć tuleję łączącą i kołek pozycjonujący.
4. Zamontuj ponownie kołnierze lufy dla każdej sekcji i dokręć śruby kołnierza etapami po przekątnej.
5. Regeneracyjna cewka grzewcza, termopara, przyłącze próżniowe, sekcja zasilająca, matryca głowicy maszyny
6, Kontrola przebiegu próbnego
1. Przywróć wszystkie połączenia przewodów, odłącz LOTO, ręcznie obróć wał z małą prędkością o kilka obrotów i sprawdź, czy nie występują nietypowe odgłosy tarcia.
2. Wykonaj test biegu jałowego przy niskiej prędkości, monitorując prąd i wibracje; jeśli nie zostaną wykryte żadne nieprawidłowości, zwiększ temperaturę; po podniesieniu temperatury wykonaj kolejny test stołu obrotowego w celu ponownej kontroli (ponieważ sprzęt może mieć tendencję do zacinania się z powodu rozszerzalności cieplnej).
3. Przeprowadzić próbną produkcję z podawaniem przy niskiej prędkości; monitorować wahania momentu obrotowego i ciśnienia; potwierdzić brak nieprawidłowości.
7. Kluczowe ryzyko i przeciwwskazania (75 podwójnych punktów zwarciowych o wysokiej częstotliwości)
1. ❌ Zabrania się uderzania młotkiem stalowym w powierzchnię roboczą bloku gwintowanego; może to spowodować odpryski krawędzi lub utratę warstwy stopu, co skutkuje natychmiastowym złomowaniem.
2. ❌ Nieprawidłowe podłączenie faz prowadzące do wymuszonego obrotu silnika: Bezpośrednie rozłączenie bloku zaciskowego lub zarysowanie tulei lufy.
3. ❌ Jeżeli przed montażem na powierzchni końcowej bloczka gwintowanego pojawią się osady węgla lub opiłki żelaza → może to spowodować uszkodzenie powierzchni lub zakleszczenie elementu, uniemożliwiające jego usunięcie podczas kolejnego demontażu.
4. ❌ Nadmierny lub niewystarczający moment obrotowy nakrętki zabezpieczającej: Niewystarczający moment obrotowy może spowodować przesunięcie lub uszkodzenie elementów; nadmierny moment obrotowy może spowodować zablokowanie nakrętki podczas kolejnego demontażu.
5. ❌ Jednostronne wycofanie śruby powoduje niewspółosiowość obu śrub i kolizję elementów.
6. ✅Rób zdjęcia i oznaczaj elementy podczas demontażu – jest to szczególnie ważne w przypadku złożeń składających się z wielu bloków zazębiających się, ponieważ bardzo łatwo jest pomylić kolejność lub kąt w oparciu wyłącznie o pamięć.
Powiązane wiadomości
- Ile form potrzeba na jeden komplet ościeżnic?
- Zintegrowany, zapobiegający mostkowaniu system podawania do wytłaczania tworzyw sztucznych z recyklingu
- Linia do produkcji mikroporowatych rur przeciekowych z pianki gumowej Yongte pomyślnie oddana do użytku dla klienta z Indii
- Zalety gumowych rur irygacyjnych w porównaniu z tradycyjnymi rurami irygacyjnymi
- Czy Yongte może świadczyć usługę projektu „pod klucz” dla fabryki tarasów WPC?
- Maszyna do tarcicy z litego plastiku pochodzącego z recyklingu o wymiarach 200 x 50 mm została pomyślnie przetestowana
Zostaw mi wiadomość
Nowe Produkty


Zalecenia dotyczące wiadomości