Ustawienie temperatury maszyny do wytłaczania WPC
Krzywa temperatury wytłaczania kompozytu PE drewno-tworzywo sztuczne (HDPE + proszek drzewny)
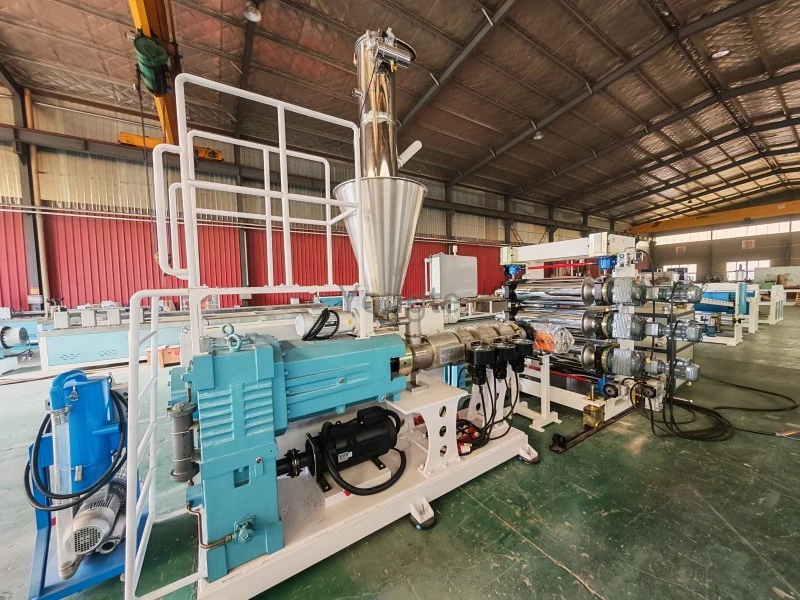
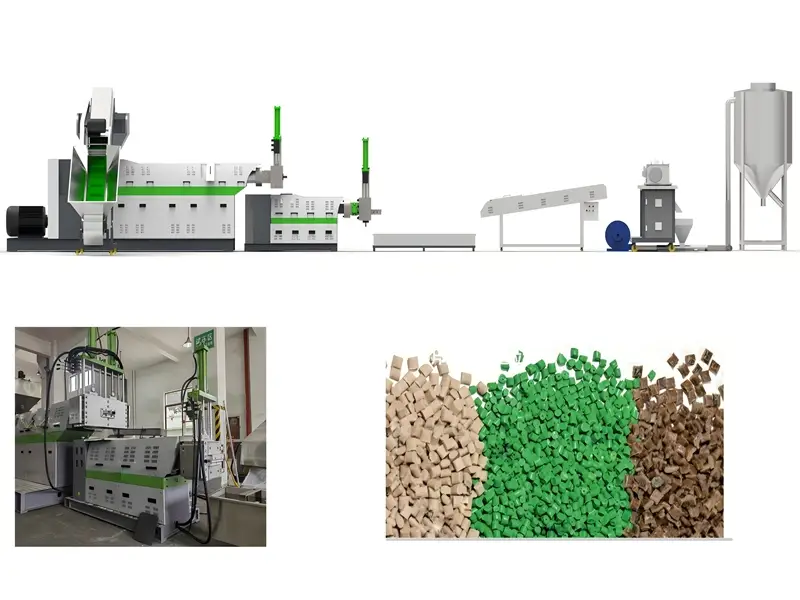
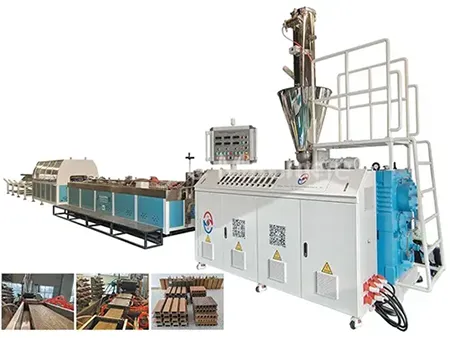
Obowiązujące scenariusze: Linie do produkcji kompozytów PE i proszku drzewnego (płaska granulacja dwuślimakowa → stożkowe wytłaczanie dwuślimakowe / jednoślimakowe); w przypadku kompozytów PE-drewno z tworzyw sztucznych głównymi problemami są miejscowe przegrzanie, zawartość wilgoci i zwęglenie proszku drzewnego; dlatego też maksymalna temperatura materiału nie powinna przekraczać 185°C. W procesie dwuetapowym równoległy etap granulacji dwuślimakowej zapewnia dokładne wymieszanie, uplastycznienie i utworzenie jednolitych granulek z HDPE i mączki drzewnej; późniejsze formowanie profilu odbywa się za pomocą stożkowej wytłaczarki dwuślimakowej lub jednoślimakowej. To segmentowe podejście do przetwarzania umożliwia niezależną kontrolę temperatury na każdym etapie, zmniejszając w ten sposób ryzyko miejscowego przegrzania. Kompozyty z tworzyw sztucznych PE-drewno są bardzo wrażliwe na warunki przetwarzania; szczególną uwagę należy zwrócić na nadmierne miejscowe temperatury w cylindrze lub matrycy, wilgoć resztkową w surowcach i karbonizację proszku drzewnego w wysokich temperaturach. Takie problemy mogą prowadzić do zwęglenia powierzchni produktu, odbarwienia, a nawet pogorszenia właściwości mechanicznych. W związku z tym w rzeczywistej produkcji temperatura materiału musi być ściśle kontrolowana, a maksymalna temperatura nie powinna przekraczać 185 °C.
I. Krzywa temperatury wytłaczania PE-WPC (etap granulowania + etap formowania profilu)
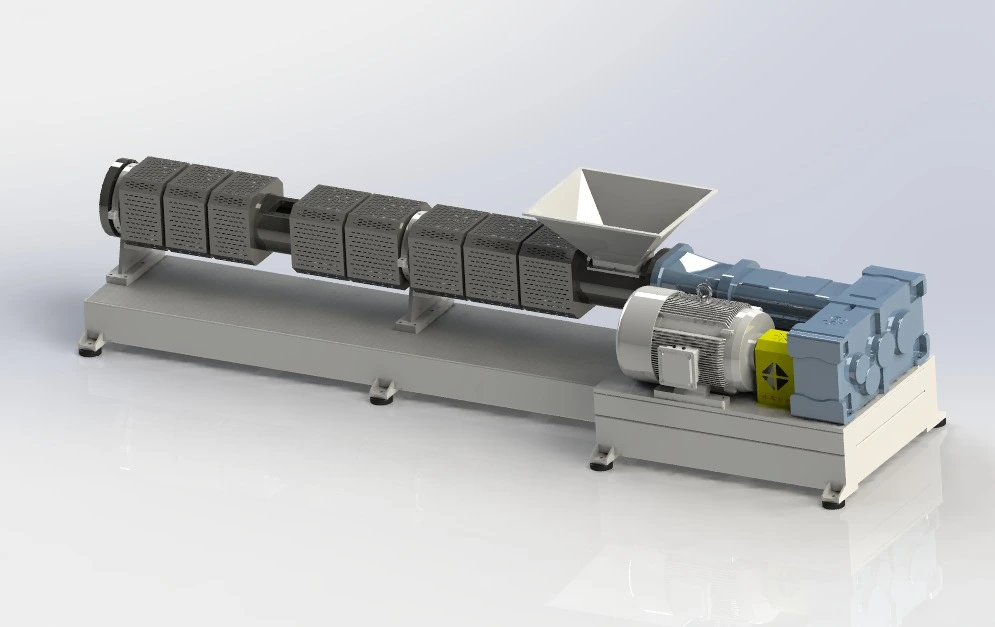
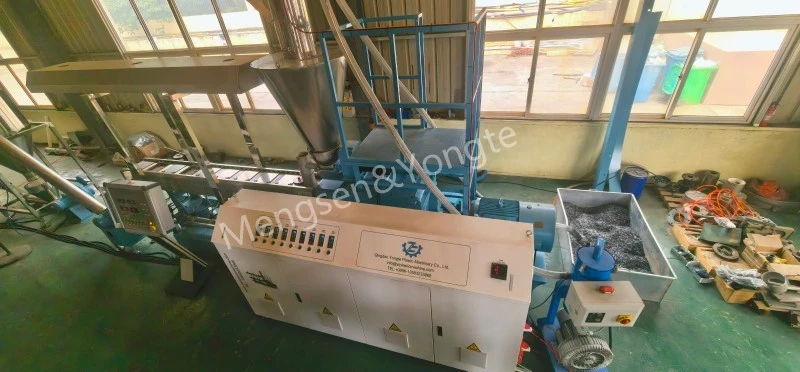
① Równoległa podwójna granulacja (granulacja drewna PE, równoległa podwójna w tym samym kierunku)
W rzeczywistej produkcji temperaturę należy dostosować w oparciu o parametry surowca, takie jak zawartość mączki drzewnej, wielkość oczek i wskaźnik płynięcia stopu HDPE: im wyższy współczynnik dodatku mączki drzewnej, tym większa trudność przetwarzania, co wymaga dokładniejszego monitorowania stabilności temperatury na etapie plastyfikacji, aby zapobiec miejscowej akumulacji ciepła; im mniejszy jest rozmiar oczek proszku drzewnego, tym zwiększa się powierzchnia właściwa, co zwiększa prawdopodobieństwo karbonizacji, co wymaga odpowiedniego zmniejszenia zakresu temperatur na etapie homogenizacji. Dodatkowo kontrola zaopatrzenia w wodę na etapie podwójnej granulacji płaskiej musi być realizowana już od fazy wstępnej obróbki surowca; po przedostaniu się mączki drzewnej do rośliny należy zbadać jej wilgotność, a jeżeli przekracza 5%, przeprowadzić suszenie; w przeciwnym razie wilgoć przedostająca się do cylindra wytłaczarki może wytwarzać pęcherzyki pary w wysokich temperaturach, co może pogorszyć jednorodność granulacji i prowadzić do defektów porów wewnętrznych w końcowych wytłaczanych produktach podczas późniejszego formowania przez wytłaczanie.
Długość cylindra od króćca zasilającego do głowicy, na °C
|
sektor |
Strefa 1 (Dodatkowa) |
Strefa 2 |
Strefa 3 |
Strefa 4-6 |
Strefa 7-8 |
Strefa 9 |
Umrzeć głową |
|
ustawienie |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
główne punkty:
· Nie ustawiaj sekcji podawania zbyt wysoko, aby zapobiec przedwczesnemu zmiękczeniu i przyklejeniu się proszku drzewnego do pręta śrubowego, co mogłoby spowodować mostkowanie lub splątanie pręta.
· Strefy 3–5 stanowią pierwotną sekcję mieszania, w której następuje stopniowe podwyższanie temperatury;
· Nieznacznie opuścić głowicę dyszy, aby zmniejszyć wzrost temperatury w strefie ścinania stopu;
· Temperatura topnienia nie może przekraczać 185°C przez dłuższy czas; w przeciwnym razie włókna drewna ulegną szybkiej karbonizacji, co spowoduje pojawienie się czarnych plam i ostry zapach przypominający tytoń.
② Maszyna formująca (stożkowa dwuślimakowa SJSZ lub jednoślimakowa, do wytłaczania desek/profili z wykorzystaniem pelletu drzewno-plastikowego)
Tabela parametrów temperatury wytłaczarki stożkowej dwuślimakowej
|
typ parametru |
Sekcja ładowania (jednostka: °C) |
Zakres kompresji (jednostka: °C) |
Sekcja wydechowa (jednostka: °C) |
Zakres pomiarowy (jednostka: °C) |
Temperatura głowicy (jednostka: °C) |
Temperatura formy (jednostka: °C) |
Zmierzona temperatura stopu (jednostka: °C) |
|
Ustaw temperaturę |
140 ~ 150 |
150 ~ 162 |
158~168 |
162~172 |
165~173 |
168~175 |
170 ~ 180 |
Tabela parametrów temperatury dla wytłaczania jednoślimakowego (współwytłaczana warstwa powierzchniowa / prosty profil)
|
Kategoria parametrów |
Sekcja ładowania (jednostka: °C) |
Zakres kompresji (jednostka: °C) |
Zakres pomiarowy (jednostka: °C) |
Temperatura głowicy (jednostka: °C) |
Temperatura formy (jednostka: °C) |
|
ustawić wartość |
135 ~ 145 |
148~160 |
158~168 |
162~170 |
165~172 |
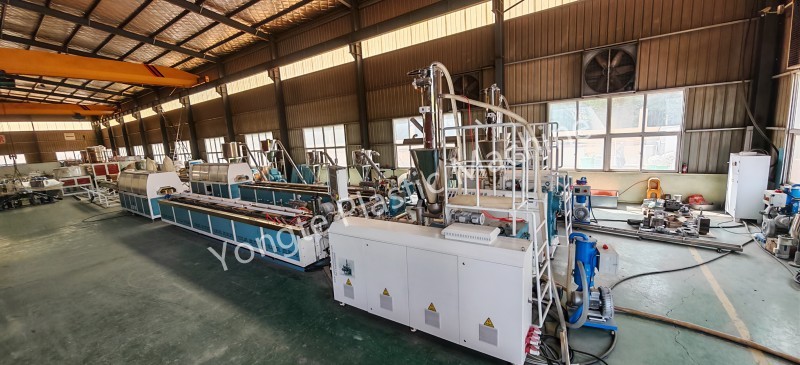
✅ Zasady działania temperatury
1. Ustawienie temperatury nie jest równoznaczne z rzeczywistą temperaturą wytopu; konieczne jest użycie sondy stopu w celu przeprowadzenia rzeczywistych pomiarów temperatury stopu. Ze względu na wytwarzanie ciepła spowodowane ścinaniem ślimaka, zmierzona temperatura stopu zwykle przekracza ustawioną temperaturę o 5–12 °C.
2. Nie należy ustawiać zbyt wysokiej temperatury w sekcji wydechowej. W tym obszarze zaadsorbowana para wodna i substancje lotne o niskiej masie cząsteczkowej zawarte w mączce drzewnej są uwalniane w dużych ilościach; jeśli temperatura w tej strefie jest zbyt wysoka, gazy mogą nie wydostawać się równomiernie ze stopionego materiału, co może łatwo prowadzić do spieniania stopionego materiału i powodować degradację termiczną powierzchni proszku drzewnego, powodując karbonizację.
3. Temperatura formy powinna być nieco wyższa od temperatury w sekcji dozującej, aby zapewnić, że stopiony materiał po wejściu do gniazda formy zachowa wystarczającą płynność, ułatwiając w ten sposób gładkie napełnianie i formowanie oraz ograniczając powstawanie defektów wżerowych na powierzchni produktu spowodowanych niewystarczającą płynnością; jednakże temperatura formy nie powinna być zbyt wysoka, ponieważ zbyt wysoka temperatura formy zmniejszyłaby szybkość chłodzenia warstwy powierzchniowej stopionego materiału, prowadząc do przylegania materiału do powierzchni formy (przyklejania się formy) i potencjalnie powodując gromadzenie się materiału i ślady przypaleń w obszarach, w których materiał pozostaje przez dłuższy czas.
Powiązane wiadomości
- Zalety gumowych rur irygacyjnych w porównaniu z tradycyjnymi rurami irygacyjnymi
- Czy Yongte może świadczyć usługę projektu „pod klucz” dla fabryki tarasów WPC?
- Maszyna do tarcicy z litego plastiku pochodzącego z recyklingu o wymiarach 200 x 50 mm została pomyślnie przetestowana
- Maszyna do produkcji kolumn Yongte WPC ze współwytłaczaniem została pomyślnie przetestowana
- W jaki sposób można wykorzystać odpady folii z tworzyw sztucznych do produkcji produktów z kompozytu drewna i plastiku (WPC)?
- Zastosowanie do rur przepuszczalnych dla wody ze spienionej gumy
Zostaw mi wiadomość