Jak poluzować zablokowaną śrubę równoległej wytłaczarki dwuślimakowej WPC?
Szczegółowe etapy i metody poluzowywania zablokowanej śruby równoległej wytłaczarki dwuślimakowej WPC poprzez ręczne obracanie złącza.
Warunek bezpieczeństwa: Cała maszyna musi być wyłączona i zablokowana; nagłe uruchomienie jednostki głównej w celu wymuszenia wkręcenia śruby jest surowo zabronione. Materiał drewno-plastik PE zawiera proszek drzewny; po schłodzeniu materiał wykazuje dużą twardość i znaczną siłę docisku na śrubie. Całkowita długość lufy wynosi 3 metry; dlatego czas nagrzewania i izolacji powinien być dłuższy niż wymagany dla lufy maszyny typu kompaktowego.
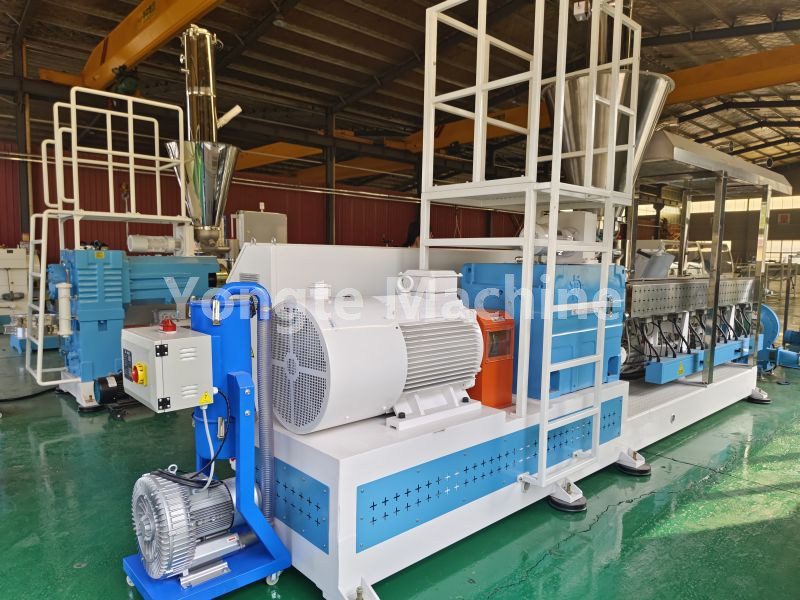
I. Zalecane parametry temperatury wypalania (preferowane w przypadku zakleszczenia zimnego materiału)
PEWPC Normalna temperatura robocza: 170–190°C; Pieczenie Nastawa temperatury ogrzewania: 205–215°C
⚠ Maksymalna temperatura nie powinna przekraczać 220°C przez dłuższy czas; gdy proszek drzewny wystawiony jest na działanie temperatur powyżej 220°C, jest on bardzo podatny na koksowanie i karbonizację, przez co powstałe grudki są znacznie trudniejsze do usunięcia.
Sterowanie ogrzewaniem w oparciu o strefę beczki 3-metrowej (zwykle podzielone na 5–6 stref)
Strefa 1 (sekcja zasilania): 210–215°C [Obszar wysokiego ryzyka zakleszczenia; priorytetowo ogrzewanie]
Strefa 2: 205210°C
Strefa 3: 205210°C
Strefa 4: 200–205°C
Strefa 5 (Transport stopu): 200–205°C – Strefa dyszy/kołnierza: 200–205°C
Ogrzewaj nie tylko tylną część! Zdecydowana większość problemów z drewnem i tworzywem sztucznym PE ma miejsce w pierwszej 12-metrowej sekcji cylindra.
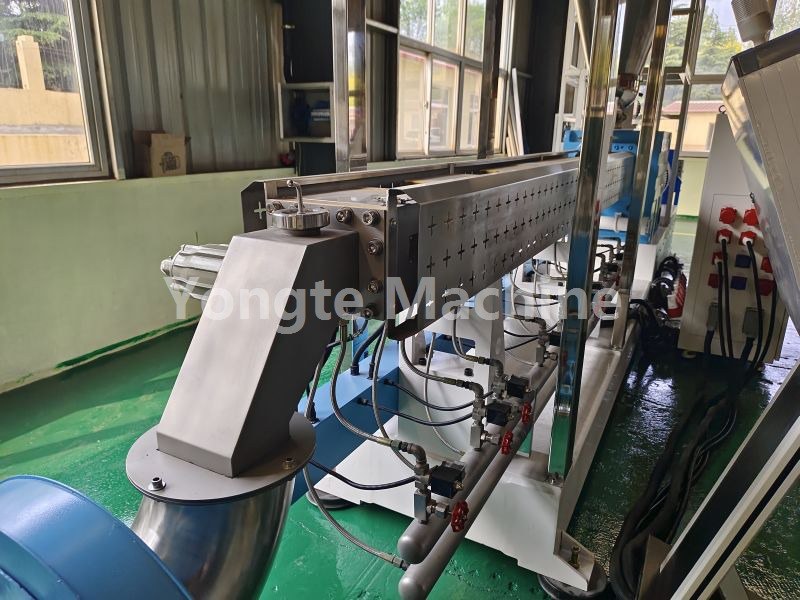
II. Izolacja termiczna i kolejność rotacji (specjalne dla zbiorników cylindrycznych o długości 3 metrów)
1. Gdy temperatura osiągnie ustawioną wartość, utrzymuj ją przez co najmniej 90 minut przed kontynuowaniem;
2. Co 2530 minut w systemie nastąpi zdarzenie polegające na wyłączeniu zasilania; ręcznie włączyć sprzęgło kierownicy (do przodu/do tyłu).
· Pozwól na lekki obrót w przód i w tył: Zatrzymaj dalsze ogrzewanie! Nie zwiększaj dalej temperatury; wielokrotnie odwracaj obrót dysku i śruby;
· Zachowaj spokój: kontynuuj izolację przez kolejne 60 minut; całkowity czas pieczenia nie powinien przekraczać 3 godzin.
Jeżeli po pieczeniu trwającym dłużej niż 3 godziny potrawa nadal nie jest gotowa, dalsze podgrzewanie spowoduje jedynie spalenie proszku drzewnego; w takim przypadku należy przerwać ogrzewanie i przygotować się do demontażu maszyny w celu wykręcenia śruby.
Technika obracania: Obracaj bęben w przód i w tył pod niewielkim kątem; unikaj przykładania siły w jednym kierunku. Gdy materiał zacznie się rozluźniać, stopniowo zwiększaj kąt obrotu, aby zmiażdżyć utwardzony materiał.
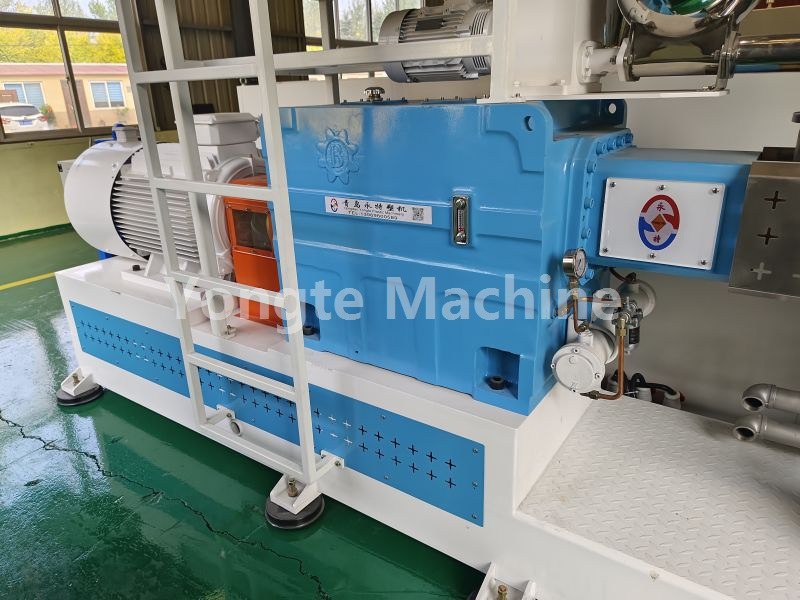
III. Urządzenie poluzuje się po podgrzaniu; Procedura przywracania urządzenia po włączeniu zasilania
1. Gdy silnik obróci się płynnie i bez oporu, zamontuj pokrywę sprzęgła;
2. Impuls bez obciążenia o niskiej prędkości przez 35 sekund; obserwuj prąd jałowy jednostki głównej;
3. Gdy prąd jałowy powróci do normy, najpierw wprowadź czysty środek czyszczący PE; nie wprowadzaj materiału kompozytowego drewno-plastik bezpośrednio do cylindra wytłaczającego – najpierw usuń stary materiał z bębna wytłaczającego wolnoobrotowego.
4. Gdy strumień wylotowy będzie czysty, wolny od twardych grudek i czarnych plam, stopniowo przełącz się z powrotem na podawanie materiału produkcyjnego PEWPC, stopniowo zwiększając prędkość obrotową i prędkość podawania.
IV. Procedura demontażu i czyszczenia awarii ogrzewania
1. Podgrzej do około 200°C; zdejmij dyszę i kołnierz przejściowy, a następnie oczyść przedni króciec wylotowy;
2. Użyj przedłużonego popychacza na przednim końcu lufy, aby wypchnąć zestalony materiał na zewnątrz wzdłuż pręta gwintowanego;
3. Jeżeli urządzenie się nie porusza, wykręcić dwie śruby i sekcja po sekcji oczyścić gwintowane rowki z stwardniałych resztek chłodzenia (kompozyt PE-drewno-tworzywo sztuczne);
4. Dokładnie sprawdź luz zazębienia pomiędzy dwiema śrubami i sprawdź, czy na wewnętrznej ściance lufy nie znajdują się żadne obce cząstki metalu;
Jeśli punkt zakleszczenia karty stale występuje w tym samym miejscu, jest bardzo prawdopodobne, że przyczyną są opiłki żelaza lub inne ciała obce; należy je zidentyfikować, w przeciwnym razie natychmiast uruchom ponownie urządzenie, aby ponownie włożyć kartę.
Powiązane wiadomości
- Zalety gumowych rur irygacyjnych w porównaniu z tradycyjnymi rurami irygacyjnymi
- Czy Yongte może świadczyć usługę projektu „pod klucz” dla fabryki tarasów WPC?
- Maszyna do tarcicy z litego plastiku pochodzącego z recyklingu o wymiarach 200 x 50 mm została pomyślnie przetestowana
- Maszyna do produkcji kolumn Yongte WPC ze współwytłaczaniem została pomyślnie przetestowana
- W jaki sposób można wykorzystać odpady folii z tworzyw sztucznych do produkcji produktów z kompozytu drewna i plastiku (WPC)?
- Ustawienie temperatury maszyny do wytłaczania WPC
Zostaw mi wiadomość